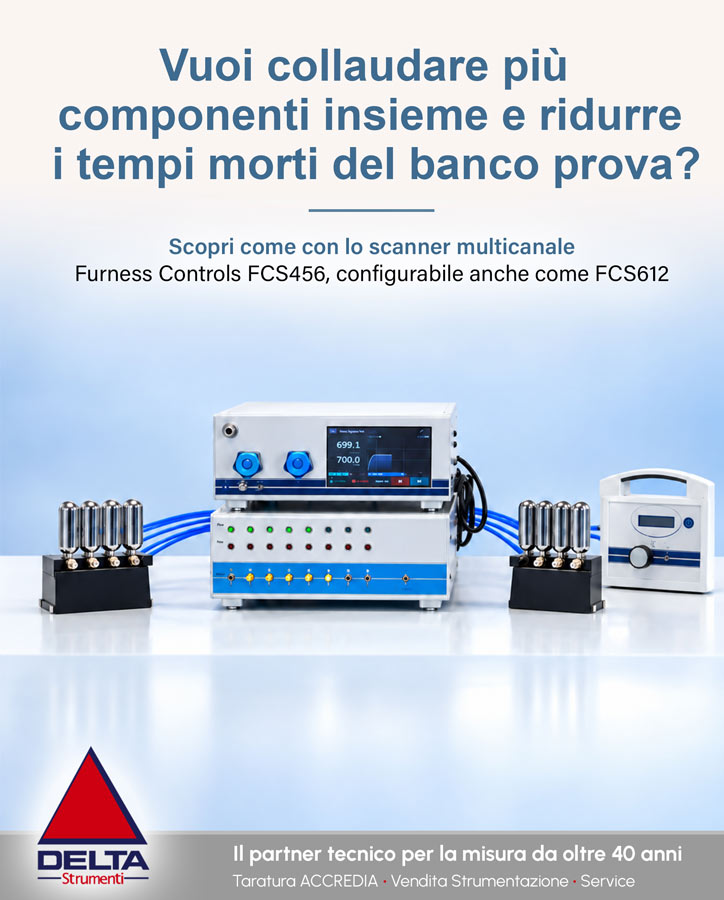
Come collaudare più pezzi alla volta: sequenza unica o doppio gruppo
Devi collaudare più pezzi contemporaneamente, oppure vuoi rendere il banco prova più produttivo permettendo all’operatore di caricare e scaricare componenti mentre un test è già in corso?
Nel collaudo industriale di tenuta e di portata la produttività della stazione di collaudo non dipende solo dalla fase di test, ma dall’equilibrio tra tempo di misura e tempo di movimentazione (carico/scarico) dei componenti. Con la gamma Furness Controls, Delta Strumenti propone uno scanner sequenziale multicanale, il modulo FCS456, che si adatta a due strategie di collaudo distinte: sequenza unica su più canali, oppure due gruppi indipendenti alternati. La scelta corretta dipende da dove, nel tuo processo, si nasconde il tempo perso.
Uno strumento, due modalità di collaudo multicanale
Il modulo FCS456 di Furness Controls è uno scanner sequenziale (sequence box), disponibile nelle versioni a 2, 4, 6 o 8 canali, abbinato ad una unità leak detector tipicamente della serie FCO750 o FCO790. Il Sistema gestisce in automatico il riempimento, la stabilizzazione e la fase di test nonché la commutazione tra i canali, mentre lo strumento di misura elabora il segnale ed emette l’esito di Pass/Fail su ciascun canale, con un’uscita dedicata verso il sistema di controllo (PLC) di linea. In base a come viene configurato e cablato, lo stesso scanner può funzionare in due modalità:
- Sequenza unica (fino a 8 canali) FCS456: tutti i canali vengono pressurizzati, stabilizzati e testati in un’unica sequenza in cascata. Il ciclo si considera concluso quando l’ultimo pezzo (es. ottavo canale) è stato testato.
- Due gruppi indipendenti FCS612: i canali sono divisi in due gruppi (tipicamente 4+4), ciascuno con temporizzazione propria. Mentre un gruppo è in test, l’altro può essere caricato o scaricato dall’operatore: il tempo di movimentazione viene quindi impiegato durante la fase di prova di uno dei due gruppi, garantendo continuità operativa.
Questa architettura consente di adattare lo stesso hardware a scenari produttivi diversi: grandi lotti con carico centralizzato a fine ciclo, oppure produzione continua con alternanza tra due stazioni di carico/scarico.
Alcuni dati tecnici di riferimento
| Scanner FCS456 / FCS612 |
Caratteristiche |
| Canali disponibili |
Versioni a 2, 4, 6 o 8 canali; gestione del riempimento in parallelo su più canali |
| Impostazioni per canale |
Stabilizzazione, misura e soglia impostabili singolarmente per ciascun canale |
| Uscite |
Indicazione Pass/Fail e uscita dedicata per singolo canale verso il sistema di controllo esterno (PLC) |
| Tipo di prova |
Compatibile con test in pressione positiva e in vuoto, necessita la medesima pressione di prova all’interno dello stesso gruppo/sequenza |
| Strumento abbinato (serie FCO790) |
Caratteristiche |
| Range di pressione |
Dal vuoto fino a 14 bar |
| Sensibilità |
Fino a 0,1 Pa / 0,01 ml/min (fino a 0,001 ml/min con sensore di pressione differenziale) |
| Ricette e sequenze |
Fino a 300 ricette di prodotto configurabili, con un massimo di 16 step di test per ciascuna |
| Data logging |
Registrazione di dati e profili di pressione fino a 1.000.000 di collaudi |
| Interfacce |
RS232, RS485, USB, Ethernet; protocolli PROFINET ed EtherNet/IP; I/O e uscite pneumatiche programmabili |
I dati sopra riportati si riferiscono alle caratteristiche generali dello scanner FCS456/FCS612 e della serie di misuratori FCO790; le specifiche del modello effettivamente installato vanno sempre verificate in fase di configurazione con Delta Strumenti.
Qual è la differenza tra le due modalità?
La scelta tra le due modalità dipende soprattutto da come è organizzato il banco prova e da dove, nel ciclo, si concentra il tempo non produttivo, cioè il tempo in cui lo strumento non sta misurando.
| Caratteristica |
Sequenza unica (FCS456) |
Due gruppi (config. FCS612) |
| Canali |
Fino a 8 in un’unica sequenza |
Divisi in 2 gruppi (es. 4+4) |
| Fine ciclo |
Dopo il test dell’ultimo pezzo dell’intera sequenza |
Dopo lo scarico dei pezzi di un gruppo, mentre l’altro è già in prova |
| Vantaggio principale |
Throughput di picco più alto sui lotti grandi |
Nessun tempo morto tra le sequenze |
| Tempi morti operatore |
Presenti a fine lotto, durante il carico/scarico di tutti i pezzi |
Ridotti al minimo: carico/scarico avvenggono in parallelo al test dell’altro gruppo |
| Throughput indicativo* |
≈ 702 pezzi/ora (picco teorico, lotti a ripetizione immediata) |
≈ 655 pezzi/ora (sostenibile in continuo, senza attese) |
| Risultato per canale |
Pass/Fail indipendente per ciascun canale |
Pass/Fail indipendente per ciascun canale |
| Ideale per |
Grandi lotti, carico e scarico centralizzati |
Produzione continua, operatore sempre impegnato |
* Valori calcolati sull’esempio con scanner a 8 canali totali riportato più avanti in questo articolo; dipendono dai tempi di processo specifici del componente testato.
Come scegliere la configurazione in base ai tempi di ciclo?
Prima di consigliare una configurazione, Delta Strumenti analizza l’intero tempo ciclo del collaudo, non il solo tempo di misura:
- tempo di carico dei componenti;
- tempo di riempimento (fill);
- tempo di stabilizzazione;
- tempo di misura (test);
- tempo di scarico;
- numero di componenti da testare per lotto;
- disponibilità e ritmo di lavoro dell’operatore;
- frequenza con cui i pezzi devono essere caricati e scaricati.
Il parametro rilevante non è quindi il solo tempo di misura, ma il tempo ciclo complessivo (cycle time). Quando la misura costituisce la quota preponderante del ciclo, una sequenza unica su più canali massimizza il numero di componenti testati per unità di tempo. Quando invece una parte significativa del tempo ciclo è occupata da carico e scarico, la configurazione a due gruppi (FCS612) consente di sfruttare meglio il tempo dell’operatore, sovrapponendo la movimentazione al test.
Quanti pezzi puoi collaudare all’ora? Un esempio pratico
Ipotizziamo di utilizzare uno scanner FCS456 a 8 canali con i seguenti tempi di processo: riempimento di 4 secondi, stabilizzazione di 7 secondi per il primo canale della sequenza e di 1 secondo per i canali successivi (grazie all’effetto pipeline), tempo di misura di 2 secondi per canale, carico/scarico di 1 secondo per pezzo. Il tempo di sfiato (vent) tra un canale e l’altro è considerato trascurabile in questo esempio. Con questi tempi, il confronto tra le due modalità è il seguente:
Sequenza unica — FCS456, 8 canali (tempi in secondi)
| Fase |
CH 1 |
CH 2 |
CH 3 |
CH 4 |
CH 5 |
CH 6 |
CH 7 |
CH 8 |
Totale |
| Riempimento |
4 |
0 |
0 |
0 |
0 |
0 |
0 |
0 |
|
| Stabilizzazione |
7 |
1 |
1 |
1 |
1 |
1 |
1 |
1 |
|
| Misura/Test |
2 |
2 |
2 |
2 |
2 |
2 |
2 |
2 |
|
| Carico/Scarico |
1 |
1 |
1 |
1 |
1 |
1 |
1 |
1 |
8 |
| Sub-totale canale |
13 |
4 |
4 |
4 |
4 |
4 |
4 |
4 |
|
| Totale ciclo (8 pezzi) |
|
|
|
|
|
|
|
|
41 |
Il sub-totale per canale non è la semplice somma delle fasi in colonna: grazie alla pipeline, il carico/scarico di un canale si sovrappone al riempimento e alla stabilizzazione del canale successivo. Il primo canale “porta con sé” l’intero avvio della sequenza (riempimento + stabilizzazione + misura = 13 s); dal secondo canale in poi, ogni ulteriore pezzo aggiunge solo 4 s al tempo ciclo.
Un ciclo completo di 8 pezzi richiede quindi 41 secondi, pari a un throughput di picco teorico di circa 702 pezzi/ora ottenibile solo se un nuovo lotto può iniziare immediatamente dopo lo scarico del precedente, senza ricarico intermedio.
Due gruppi indipendenti — configurazione FCS612, 4+4 canali (tempi in secondi)
| Fase |
Gruppo A — in prova |
Gruppo B — in prova |
|
L1 |
L2 |
L3 |
L4 |
Tot. A |
R1 |
R2 |
R3 |
R4 |
Tot. B |
| Riempimento |
4 |
0 |
0 |
0 |
|
4 |
0 |
0 |
0 |
|
| Stabilizzazione |
7 |
1 |
1 |
1 |
|
7 |
1 |
1 |
1 |
|
| Misura |
2 |
2 |
2 |
2 |
|
2 |
2 |
2 |
2 |
|
| Sub-totale |
13 |
3 |
3 |
3 |
22 |
13 |
3 |
3 |
3 |
22 |
Il carico e lo scarico del gruppo non in prova non compaiono in questa tabella perché avvengono in parallelo, mentre l’altro gruppo è sotto test: non allungano il tempo ciclo.
Ogni gruppo completa il test in 22 secondi. Poiché il carico/scarico del gruppo non in prova è sovrapposto al test dell’altro gruppo, i due gruppi si alternano senza soluzione di continuità: il throughput risultante è di circa 655 pezzi/ora, sostenibile in modo continuativo per l’intero turno.
In questo esempio, la sequenza unica a 8 canali raggiunge un throughput di picco più alto (≈ 702 pezzi/ora) perché sfrutta l’intera pipeline su un lotto più grande. La configurazione a due gruppi resta leggermente al di sotto (≈ 655 pezzi/ora), ma è il valore realmente sostenibile: il gruppo successivo è già pronto quando il precedente termina; quindi, il banco non si ferma mai per il cambio lotto.
Nella pratica, il throughput reale della sequenza unica sarà inferiore al valore di picco calcolato, perché tra un lotto e l’altro l’operatore deve scaricare e ricaricare l’intero banco di 8 pezzi, un’operazione che in questo modello non è sovrapposta ad alcuna altra attività.
I tempi reali variano in base al tipo di componente, alla pressione di prova e alla tolleranza di perdita richiesta.
Ciascun canale può essere impostato manualmente?
Sì, ogni canale può essere configurato singolarmente per pressione di prova, tempo di stabilizzazione, tempo di test e criterio Pass/Fail. L’impostazione dei tempi ci consente inoltre di compensare eventuali differenze tra i canali: il canale 1 è quello che richiede il tempo maggiore per raggiungere la stabilità, mentre i canali dal 2 all’8, trattandosi di un test sequenziale, beneficiano automaticamente di un tempo di stabilizzazione aggiuntivo durante l’esecuzione delle prove precedenti. In questo modo ciascun canale può comportarsi in modo equivalente al primo, effettuando la misura nelle medesime condizioni di stabilità e garantendo risultati coerenti, ripetibili e comparabili su tutti gli 8 canali.
La pressione di prova deve essere uguale per tutti i pezzi?
Sì, all’interno di una stessa sequenza di collaudo, la pressione di prova deve essere la medesima per tutti i canali.
Dove perdi più tempo oggi: durante la prova o durante la movimentazione dei componenti?
Se il tuo obiettivo principale è aumentare il rendimento su grandi lotti, la sequenza unica può rappresentare la soluzione più adatta. Se invece il problema principale è il tempo perso dall’operatore tra una prova e l’altra, la configurazione a due gruppi (FCS612) può offrire un vantaggio significativo.
Hai bisogno di capire quale configurazione è più adatta al tuo banco prova?
Raccontaci come sono organizzati oggi i collaudi, i tempi ciclo e il carico/scarico dei componenti. Delta Strumenti può aiutarti a valutare la soluzione più adatta per aumentare la produttività senza compromettere la tracciabilità del risultato.
Si specifica che gli sfondi delle immagini sono generati a mezzo AI, si garantisce la genuinità del prodotto.